Что включает дооснащение станка пятой осью?
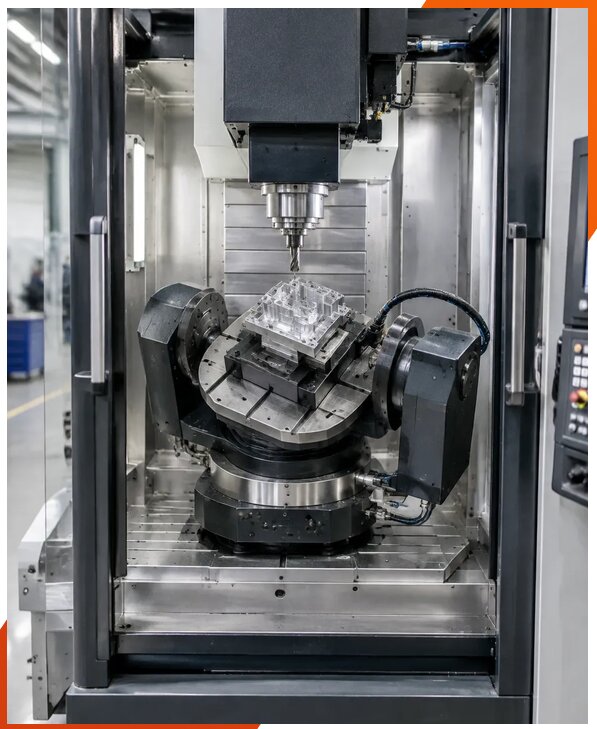
Дооснащение станка пятой осью — это комплекс работ по установке и интеграции поворотного стола или поворотно-наклонного модуля, который позволяет обрабатывать деталь с нескольких сторон без повторного базирования. Состав проекта определяем после оценки конструкции станка, его системы ЧПУ, шпинделя, рабочего пространства и планируемых операций. В Челябинске специалисты компании ЮнионикРу анализируют техническую документацию и проверяют, какое решение подходит для конкретного оборудования и производственных задач.
В работы могут входить:
1. Подбор поворотной оси, привода, редуктора, энкодеров и линейки с учетом массы и габаритов деталей.
2. Проверка совместимости оборудования, доступной мощности, конфигурации ЧПУ и возможностей электрошкафа.
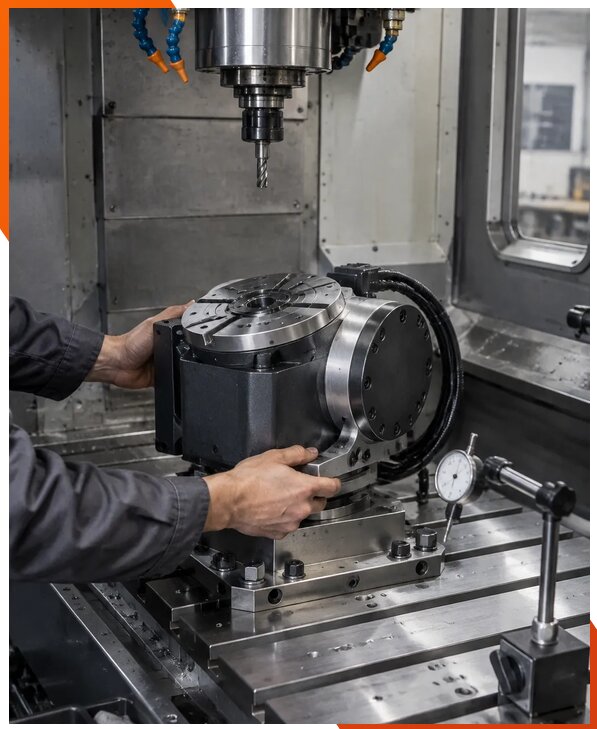
3. Механическая установка, выверка и крепление новой станочной оснастки.
4. Интеграция новых компонентов, прокладка кабелей, подключение приводов и настройка системы обратной связи.
5. Обновление программного обеспечения, конфигурации ЧПУ и, при необходимости, перепрограммирование ПЛК.
6. Настройка кинематики, коррекций, рабочих смещений и параметров управления поворотной осью.
В зависимости от состояния станка также выполняются замена панели оператора, установка частотного преобразователя, обновление системы безопасности, модернизация системы СОЖ и смазки. После монтажа проводятся пусконаладка после модернизации, тестовая обработка и приемочные испытания. Состав, сроки и стоимость работ согласуются после обследования; ориентир по стоимости можно запросить по цене от 257800 руб. Точный расчет учитывает модель станка, выбранный модуль и объем необходимых доработок.
Как проверяется совместимость пятой оси со станком и системой ЧПУ?
Совместимость проверяется до закупки и монтажа компонентов, чтобы выбранная пятая ось корректно работала с конкретной моделью станка, его приводами и системой управления. Специалисты изучают паспортные данные, электрические схемы, конфигурацию ЧПУ, параметры шпинделя, типы интерфейсов и доступные входы и выходы. Также оцениваются размеры рабочей зоны, допустимая нагрузка на стол, масса заготовки и оснастки, высота установки модуля и возможные столкновения инструмента с деталью или корпусом оборудования.
Отдельно анализируются возможности системы управления: поддержка нужной кинематики, одновременное управление осями, обработка команд для поворотного узла и наличие подходящих циклов. Для передачи фактического положения проверяются энкодеры и линейки, тип обратной связи, разрешение датчиков и совместимость сигналов с приводной системой. Если штатных функций недостаточно, оценивается возможность обновления программного обеспечения, интеграции дополнительных компонентов, перепрограммирования ПЛК или замены панели оператора.
Проверка включает несколько этапов:
1. Сбор данных о станке, ЧПУ, приводах и предполагаемой технологии обработки.
2. Сопоставление механических, электрических и программных параметров.
3. Проверка доступности компонентов и необходимости изменения электрошкафа.
4. Подготовка перечня доработок, требований к фундаменту или креплению и условий безопасной эксплуатации.
5. Согласование программы испытаний и критериев приемки.
Если станок эксплуатируется в Челябинской области, по результатам обследования можно заранее определить, какие работы выполнимая бригада проведет на площадке, а какие потребуют отдельной подготовки. Такой подход снижает риск несовместимости оборудования и помогает спланировать модернизацию без необоснованных затрат и длительных простоев.
Можно ли дооснастить пятой осью старый станок с ЧПУ?
Во многих случаях установить пятую ось можно и на станок, который давно находится в эксплуатации, но решение зависит не только от возраста оборудования. Важно оценить состояние направляющих, шпинделя, приводов, электрошкафа и системы ЧПУ, а также проверить точность позиционирования и повторяемость станка. Если базовые узлы исправны и система управления поддерживает требуемую конфигурацию либо допускает ее обновление, дооснащение может расширить технологические возможности без покупки нового обрабатывающего центра.
Перед началом работ оцениваются жесткость конструкции и допустимые нагрузки, полезный объем рабочей зоны, способ крепления поворотного модуля и доступ к зоне обработки. Для тяжелых деталей может потребоваться расчет допустимой нагрузки на стол и подбор усиленной оснастки. При износе приводов или недостаточной точности обратной связи дополнительно рассматриваются ремонт, замена отдельных узлов, монтаж энкодеров и линеек. Если имеющаяся система ЧПУ не управляет дополнительной осью, определяются варианты обновления программного обеспечения, установки совместимых компонентов или замены системы управления.
Для старого оборудования обычно предусматривают:
1. Диагностику механической и электрической частей до выбора пятой оси.
2. Проверку доступности запчастей, интерфейсов и документации.
3. Согласование объема ремонта и модернизации с технологическими задачами предприятия.
4. Настройку ограничений перемещения, защит и безопасных режимов работы.
5. Пусконаладку, тестовую обработку и оформление результатов испытаний.
Если модернизация затрагивает контуры безопасности, выполняется обновление системы безопасности с учетом конструкции станка и применимых требований. После завершения работ заказчику передаются изменения в технической документации и рекомендации по эксплуатации. Компания работает с 2014 года, а опыт реализации проектов помогает подобрать объем дооснащения с учетом фактического состояния оборудования, а не только его паспортного возраста.
Как выполняются пусконаладка и проверка станка после установки пятой оси?
После механического монтажа и подключения пятой оси необходимо настроить оборудование и подтвердить, что оно безопасно и точно выполняет предусмотренные операции. Пусконаладка начинается с проверки креплений, электрических соединений, питания приводов, сигналов датчиков и работы аварийных цепей. Затем специалисты настраивают параметры оси в системе ЧПУ, проверяют направление и диапазон перемещения, точность позиционирования, обратную связь, торможение и взаимодействие поворотного узла с линейными осями станка.
Далее проверяется кинематическая конфигурация: оператор задает контрольные положения, специалисты оценивают точность возврата и соответствие координат фактическому положению детали. Проверяются ограничения, рабочие смещения, коррекции инструмента, безопасные зоны и сценарии остановки. Если в проект входит автоматизация оборудования, дополнительно тестируются обмен сигналами с другими устройствами, работа ПЛК и логика блокировок. При необходимости выполняются настройка режимов подачи СОЖ и проверка модернизированной системы смазки.
Завершающий этап включает:
1. Пробные перемещения по всем осям в ручном и автоматическом режимах.
2. Проверку срабатывания защит и блокировок при предусмотренных сценариях.
3. Тестовую обработку контрольной детали для оценки геометрии и повторяемости.
4. Приемочные испытания по согласованным критериям и фиксацию результатов.
5. Передачу обновленной технической документации и обучение операторов работе с пятой осью.
Продолжительность пусконаладки зависит от модели ЧПУ, состояния станка, сложности кинематики и объема программных доработок. После приемки заказчику объясняют порядок запуска, базирования, выбора рабочих смещений и контроля ошибок. При заказе услуги под ключ скидка от 10 процентов. Условия дальнейшей сервисной поддержки и сроки реакции согласуются отдельно, чтобы персонал понимал порядок действий при плановом обслуживании или возникновении неисправности.
От чего зависят сроки и экономическая эффективность дооснащения пятой осью?
Сроки и результат проекта зависят от состояния станка, типа системы ЧПУ, выбранного поворотного модуля, доступности компонентов и объема монтажных и программных работ. Отдельное время может потребоваться на обследование, проектирование креплений, поставку привода и датчиков, подготовку электрошкафа и согласование технологического процесса. Если станок требует ремонта, замены элементов обратной связи или обновления системы управления, эти операции учитываются в общем графике. До начала работ составляется перечень этапов и определяется, какие работы можно выполнять параллельно с подготовкой производства.
Экономическая эффективность модернизации определяется сравнением затрат на дооснащение с расходами на приобретение нового оборудования и с текущими потерями от повторных установок детали. Пятая ось может сократить число переустановок, уменьшить время вспомогательных операций, повысить доступность сложных поверхностей и снизить риск ошибок базирования. Для объективной оценки учитываются номенклатура деталей, объем выпуска, трудоемкость действующей технологии, загрузка станка, стоимость оснастки и необходимая точность. Дооснащение не гарантирует одинаковый эффект для любого производства, поэтому прогноз делают на основании реальных операций и планируемой загрузки.
Для расчета сроков и целесообразности полезно подготовить:
1. Модель станка и системы ЧПУ, сведения о приводах и состоянии оборудования.
2. Перечень деталей с габаритами, массой и требуемыми операциями.
3. Информацию о текущем количестве установок и времени обработки.
4. Требования к точности, автоматизации и интеграции с производственным процессом.
5. Данные о доступных окнах для монтажа и остановки оборудования.
Предварительную оценку можно получить, отправив техническое задание сотруднику Олегу Артемовичу. Для консультации доступен телефон +7 931 105-63-33. График работы специалистов: Пн1-Пт 09-18 Сб-Вс вых.. Планирование проекта в октябре или в другой период согласуется с учетом наличия компонентов, производственного календаря и готовности площадки. После обследования заказчик получает обоснованный состав работ, ориентировочный график и перечень факторов, влияющих на итоговую стоимость и ожидаемую отдачу.