Что включает проверка геометрии станка?
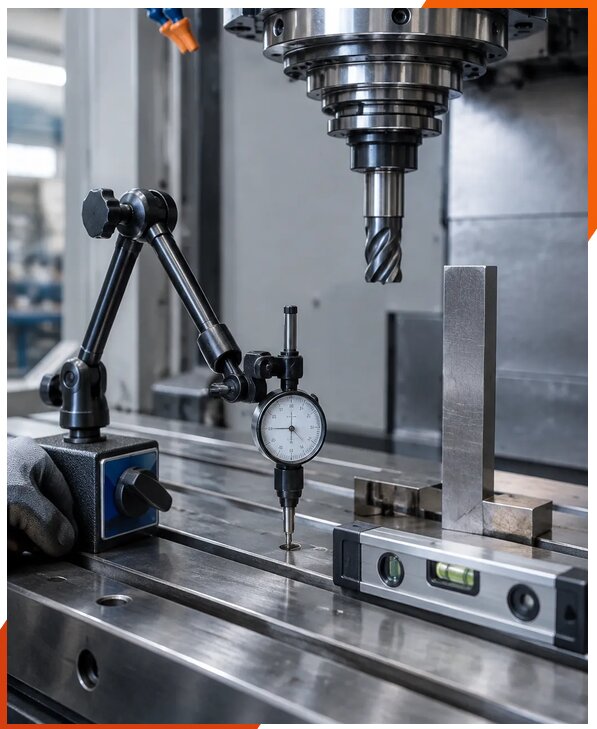
Проверка геометрии станка включает измерение взаимного положения основных узлов и оценку того, насколько фактическая точность оборудования соответствует его техническим требованиям. Сервисный инженер проверяет состояние станины, направляющих, шпинделя, стола, кареток и осей, выявляет отклонения от прямолинейности, плоскостности, параллельности и перпендикулярности. В Челябинске объем работ определяют с учетом конструкции станка, его назначения, точности обработки и условий эксплуатации. Проверка может охватывать следующие операции:
1. Контроль геометрии рабочих поверхностей и направляющих с применением поверенных измерительных средств.
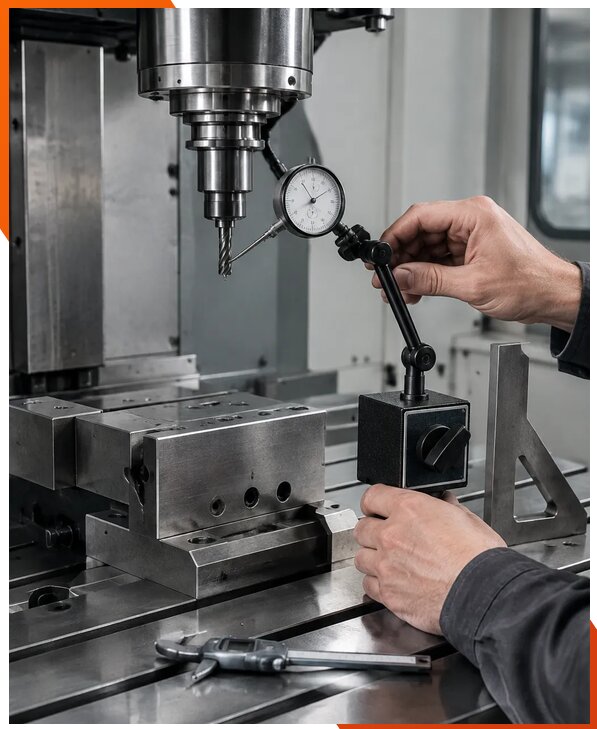
2. Измерение биения шпинделя и проверка взаимного расположения шпинделя и рабочего стола.
3. Проверка перемещений по линейным осям, люфтов, повторяемости позиционирования и прямолинейности хода.
4. Проверка угловых отклонений и взаимной ориентации осей.
5. Сопоставление измерений с паспортными нормами, документацией производителя и задачами производства.
До начала измерений оборудование осматривают, уточняют историю обслуживания и проверяют условия, способные повлиять на результат: температуру, чистоту направляющих, закрепление станка и состояние фундамента. При необходимости проверку геометрии дополняют диагностикой сервосистемы, проверкой энкодеров и датчиков, анализом аварийных сообщений и проверкой приводов. Это помогает отличить механическое отклонение от сбоя системы управления или измерительной цепи. По итогам заказчик получает измерительный протокол с фактическими значениями, перечнем выявленных несоответствий и рекомендациями по дальнейшим действиям. Такой подход позволяет понять, требуется ли регулировка, калибровка осей, компенсация погрешностей либо ремонт отдельных узлов.
Какими методами измеряют точность станка и оформляют результаты?
Методика измерений зависит от типа оборудования, числа осей, требуемой точности и характера выполняемых операций. Для контроля применяют поверенные индикаторы, уровни, поверочные линейки, угольники, оправки, измерительные системы и лазерные приборы, если их использование соответствует задаче и конструкции станка. До проверки специалист оценивает состояние оборудования, очищает измеряемые поверхности, проверяет надежность установки оснастки и фиксирует условия измерений. Это важно, поскольку загрязнение, температурный перепад, вибрация или неправильное закрепление способны исказить показания.
При работе с координатными станками отдельно оценивают прямолинейность перемещения, позиционирование и повторяемость каждой оси, взаимную перпендикулярность осей, геометрию рабочего стола и биение шпинделя. При необходимости выполняют калибровку осей и сопоставляют данные измерительных систем с фактическим перемещением узлов. Проверка энкодеров, датчиков и приводов позволяет установить, связана ли ошибка с механикой или с системой управления. Если на экране появляются ошибки системы ЧПУ, их рассматривают вместе с результатами измерений, а не как единственное основание для вывода о неисправности.
Результаты сводят в карту точности станка и измерительный протокол. В документах указывают проверенные параметры, фактические значения, примененные средства измерения и выявленные отклонения. Отдельно фиксируют, какие показатели соответствуют установленным требованиям, а какие нуждаются в регулировке или дополнительной диагностике. Техническое заключение помогает планировать ремонт и оценить, возможно ли восстановить требуемую точность без замены крупных узлов. Компания ЮнионикРу проводит такие работы в соответствии с согласованной программой проверки; услуга доступна в Челябинской области, а стоимость зависит от типа станка, количества осей, набора измерений и необходимости выезда.
Когда необходима проверка геометрии станка и что выявляет диагностика?
Плановую проверку геометрии проводят при снижении качества обработки, появлении нестабильных размеров, ухудшении повторяемости и после длительной интенсивной эксплуатации. Измерения также целесообразны после перемещения или монтажа оборудования, ремонта направляющих, шпинделя, приводов либо системы ЧПУ. Отдельный повод для диагностики — столкновение инструмента, детали или подвижного узла с препятствием: даже если станок продолжает работать, удар может вызвать смещение узлов, деформацию креплений или изменение параметров осей. Проверка после столкновения позволяет установить, какие параметры изменились и безопасна ли дальнейшая эксплуатация.
В ходе работ специалист сопоставляет фактическую геометрию с характером дефекта на готовых деталях. Если изделие имеет устойчивый конус, ступеньку, непараллельность или отклонение размеров по длине, проверяют соответствующие оси, направляющие и положение шпинделя. При непостоянном результате дополнительно анализируют люфты, повторяемость позиционирования и стабильность приводов. Диагностика под нагрузкой может потребоваться, если ошибка проявляется только при обработке, на определенной скорости или при изменении направления подачи. Так удается точнее установить причина неисправности — износ механических узлов, неверные параметры компенсации, нарушение работы сервосистемы либо сбой датчиков.
При появлении предупреждений выполняют анализ аварийных сообщений и сопоставляют их с журналом событий, режимом работы и результатами измерений. По завершении заказчик получает техническое заключение, карту отклонений и рекомендации по ремонту или настройке. При необходимости указывают последовательность восстановления, параметры, которые следует перепроверить, и возможность дальнейшей работы на имеющейся точности. Выездная бригада может приехать в Челябинск для обследования оборудования непосредственно на производственной площадке, чтобы оценить станок в его фактических условиях эксплуатации.
Как проверяют станок после ремонта, настройки или переезда?
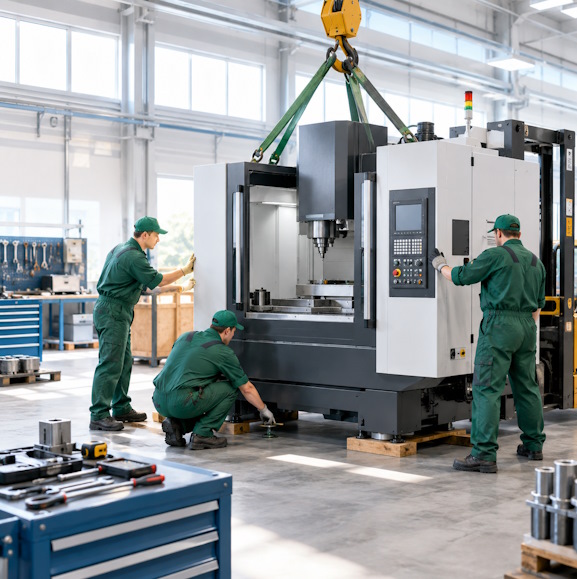
После ремонта проверка подтверждает, что восстановленные узлы установлены корректно, а выполненные регулировки вернули оборудованию требуемую точность. Сначала специалист уточняет, какие работы проводились: ремонт шпинделя, замена направляющих, настройка приводов, восстановление шарико-винтовой передачи, замена энкодеров или вмешательство в систему ЧПУ. Затем осматривает крепления и соединения, проверяет состояние рабочих поверхностей и выполняет измерения по тем параметрам, на которые мог повлиять ремонт. При перемещении станка дополнительно оценивают его установку, уровень, опоры и возможное изменение геометрии после монтажа.
Программа проверки обычно включает контроль прямолинейности и перпендикулярности перемещений, проверку биения шпинделя, измерение люфтов и оценку точности позиционирования. Если менялись элементы управления движением, проводят проверку приводов, калибровку осей и диагностику сервосистемы. Проверка датчиков и энкодеров помогает подтвердить правильность обратной связи, а анализ сообщений ЧПУ — выявить ошибки настройки или неустойчивые сигналы. После устранения выявленных отклонений измерения повторяют, чтобы зафиксировать фактический результат, а не ограничиваться проверкой выполненных операций по перечню.
Для дополнительной оценки производственной точности может быть изготовлена контрольная деталь по согласованной программе обработки. Ее измерение показывает, как механическая геометрия, настройки управления, инструмент и режимы резания работают совместно. При этом контрольная деталь не заменяет инструментальные измерения отдельных узлов, а дополняет их проверкой результата обработки. В завершение оформляют протокол, указывают выполненные действия и оставшиеся ограничения. При заказе услуги под ключ скидка от 10 процентов. Условия и перечень работ согласуют заранее, чтобы проверка после ремонта охватывала именно те узлы и показатели, которые связаны с проведенным восстановлением.
От чего зависят сроки и стоимость проверки геометрии станка?
Стоимость и сроки определяются конструкцией оборудования, числом осей, доступностью измеряемых узлов и глубиной диагностики. Для простого оборудования может быть достаточно проверки основных геометрических параметров, тогда как многоосевой станок с ЧПУ требует отдельной программы для оценки позиционирования, взаимной ориентации осей и работы измерительной обратной связи. На продолжительность также влияют состояние станка, наличие документации, возможность безопасно перемещать узлы и необходимость предварительной очистки или подготовки рабочих поверхностей. Ориентировочная цена услуги начинается от 7734 рублей; точную оценку формируют после уточнения модели станка и состава необходимых измерений.
Если обнаружены отклонения, требующие настройки, диагностика может включать калибровку осей, компенсацию погрешностей, проверку приводов, энкодеров и датчиков. При подозрении на неисправность системы управления дополнительно изучают ошибки системы ЧПУ и аварийные сообщения. Эти работы не подменяют ремонт: их задача — локализовать проблему, определить ее влияние на точность и подготовить обоснованные рекомендации по ремонту. При необходимости выполняют оценку остаточного ресурса узлов по результатам осмотра и измерений, однако такой вывод зависит от доступности данных об эксплуатации и не является гарантией срока дальнейшей работы оборудования.
Перед выездом полезно подготовить паспорт станка, сведения о предыдущих ремонтах, примеры дефектных деталей и описание условий, в которых проявляется отклонение. Это помогает сократить время на определение программы диагностики и выбрать подходящие измерительные средства. Компания работает Пн1-Пт 09-18 Сб-Вс вых.. Мы работаем с 2014 года; с 2014 года по 2026 выполнено более 3343 заказов. В октябре можно направить исходные данные и запрос на расчет специалисту Олегу Артемовичу, а для согласования времени выезда использовать телефон +7 931 105-63-33. Компания предоставляет проверку как отдельную услугу и в составе комплексного обслуживания станка.